CAT 326F 1/14e

Répondre
Avatar de l’utilisateur
BIMA 4400
Chauffeur sympa
Chauffeur sympa
Messages : 574
Inscription : 06 sept. 2013, 21:44
Numéro de département : 68
Pays : F
Has thanked : 104 times
Been thanked : 84 times

Re: CAT 326F 1/14e

Message par BIMA 4400 »

Salut,
Opération déterrage de topic, mais c'est pour la bonne cause ;)

J'ai une question concernant tes vérins, quel est le matériaux utilisé pour la fabrication de la tige, inox, stub? nuance? et l'outillage que tu utilise pour les taraudages/filetages? type pro, ou des qualités plus élevées en rapport avec les matériaux à traiter?

Je suis en train de me pencher sur la réalisation des vérins de la TY, ça devrait être un mix entre le concept fumotec et les tiens!

A+
Jlp76
Coursier international
Messages : 150
Inscription : 20 févr. 2017, 13:53
Numéro de département : 76
Pays : F
Been thanked : 18 times

Re: CAT 326F 1/14e

Message par Jlp76 »

Pour les tiges de vérin, le mieux est la tige chromée couramment utilisée en industrie. Sa surface très lisse ménage les joints de tige et favorise l'étanchéité des racleurs. Il y en a chez ADD et aussi chez Premacon pour de plus petits diamètres. Elle se travaille avec des tarauds/filières classiques en HSS.
Avatar de l’utilisateur
BIMA 4400
Chauffeur sympa
Chauffeur sympa
Messages : 574
Inscription : 06 sept. 2013, 21:44
Numéro de département : 68
Pays : F
Has thanked : 104 times
Been thanked : 84 times

Re: CAT 326F 1/14e

Message par BIMA 4400 »

Merci pour ta réponse :up:

j'ai fait une première tentative fructueuse de taraudage avec un bout de stub, des nouvelles quand j'aurais vraiment quelque chose de visuel a montrer!
Avatar de l’utilisateur
Jafo74
Chauffeur sympa
Chauffeur sympa
Messages : 596
Inscription : 08 févr. 2017, 18:07
Numéro de département : 74
Pays : F
Localisation : Vallée de Chamonix
Has thanked : 124 times
Been thanked : 167 times

Re: CAT 326F 1/14e

Message par Jafo74 »

Salut,
Désolé pour la réponse tardive, le boulot prend un peu trop de place en ce moment...

Pour les tiges de Ø6 et Ø8 j'utilise effectivement de la tige chromé pour les avantages que cite Jlp76. J'en avais essayé de la chinoise (Ali) mais ce n'est vraiment pas terrible. Mieux vaut d'approvisionner en Europe.

Pour les petits vérins, j'utilise du Stub faute d'avoir trouvé de la tige chromé en Ø4 pour l'instant (je vais aller regarder chez Premacon). ça se travaille pas si mal avec des outils HSS. Par contre la surface se ternie assez vite donc pour des vérins qui fonctionnent en continue comme le bras d'une pelle ce ne serait sans doute pas assez résistant.
Avatar de l’utilisateur
Jafo74
Chauffeur sympa
Chauffeur sympa
Messages : 596
Inscription : 08 févr. 2017, 18:07
Numéro de département : 74
Pays : F
Localisation : Vallée de Chamonix
Has thanked : 124 times
Been thanked : 167 times

Re: CAT 326F 1/14e

Message par Jafo74 »

Salut à tous,

J'ai eu envie de me faire un accessoire pour faire autre chose que de creuser avec ma pelle. Je me suis dit qu'un crible serait sympa. Comme j'aime bien les couleurs et le design d'Xcentric le choix fut vite fait!

Image

Pour les dimensions je suis parti sur un XS40 mais j'ai du adapter la partie accueillant la motorisation pour que ça rentre.

On va commencer en souplesse avec un peu de tôlerie, l'attache:

Image

Bridage avant soudure avec toujours les mêmes entretoises que depuis le 1er godet que j'ai fait il y a pas mal de temps maintenant:

Image

Soudure au TIG de bijoutier sur du 3mm d'épaisseur:

Image

Pas de meulage ni de masticage à prévoir, j'adore quand un plan se déroule sans accrocs ;)

Image

Taraudage en M2 de la contre-plaque, comme d'habitude à la visseuse avec le couple réglé au mini:

Image

Après, il faut s'attaquer au gros morceau:

Image

Forcément, c'est un peu plus long à pointer:

Image

Image

Une fois tout pointé je fini l'assemblage en brasant à l'étain les mortaises. Je fais d'une pierre 2 coups: ça renforce l'assemblage et ça bouche les trous. Il y avait un peu de rouille de surface qui est partie en un clin d’œil à la meuleuse à air. C'est mieux de décaper la tôle à nue avant de faire les soudures à l'étain de toute façon. J'avais fait comme de même sur ma remorque Gheyssen & Verpoort R4M et après plusieurs années ça n'a pas bougé.

Image

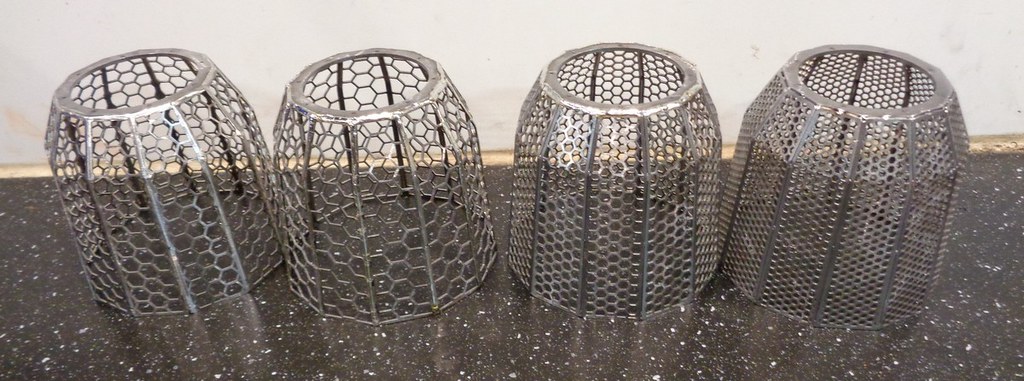
Et puis il y a aussi les tambours! Comme je voulais pouvoir m'adapter aux différents sols à cribler j'ai prévu plusieurs calibre mais le principe reste le même:

Image

Image

Une fois soudé à l'étain et meulé/poncé on obtient des joints bien remplis, ça devrait bien rendre une fois peint:

Image

Image

Voilà pour le gros œuvre de tôlerie, reste encore l’usinage et la peinture mais ça, ce sera pour plus tard ;)
Avatar de l’utilisateur
pat89
Chauffeur confirmé
Chauffeur confirmé
Messages : 841
Inscription : 23 janv. 2009, 10:28
Numéro de département : 89
Pays : F
Localisation : saint privé l'yonne 89
Has thanked : 5 times
Been thanked : 64 times

Re: CAT 326F 1/14e

Message par pat89 »

Bonjour
L’idée super , quand a la fabrication un travail d’orfèvre . :respect: :respect:
Pour la découpe des pièces , tu a le matériel ou tu le fait faire .
Pour l’assemblage je reconnais les points de soudage , tu as donc le mini poste a souder (déjà vu sur un poste du forum) :up: :up:
L’idée de finir avec brasure a l’etain super . J’ai moi même fait ce mode , et aussi metal et laiton il y a plus de 30 ans , et ça tiens toujours .
Pour le changement de crible , il s’effectuera comment , rapidement ou par plusieurs vis (vu les trous) .
Bonne continuation

A+PAT89
A+PAT89
Avatar de l’utilisateur
Jafo74
Chauffeur sympa
Chauffeur sympa
Messages : 596
Inscription : 08 févr. 2017, 18:07
Numéro de département : 74
Pays : F
Localisation : Vallée de Chamonix
Has thanked : 124 times
Been thanked : 167 times

Re: CAT 326F 1/14e

Message par Jafo74 »

Merci Pat89, je vais rougir ;)

Je fais faire la découpe laser et le pliage, je travail dans l'industrie mais on n'a pas ce type de machine dans la boite. Heureusement j'ai un fournisseur à 5 minutes du boulot qui veut bien me faire mes pièces minuscules au regard de ce qu'il fait d'habitude. C'est surtout pour les pliage qu'il fait la grimace, sur ce projet ça va mais sur d'autre pièces c'était vraiment compliqué d'y faire passer sur une plieuse CN industrielle.

Oui, j'ai ce mini poste que je trouve génial pour notre hobby et comme tu dis, avec la brasure c'est hyper costaud.

Le changement de crible se fera par le biais de 8 vis M2 dont on voit effectivement les trous. Je voulais une fixation bien rigide vue que tout le tonneau va être en porte-à-faut comme le tambour d'une bétonnière. Dans le pire des cas, je devrais changer de calibre à chaque début de chantier, ça reste raisonnable de se dire qu'il y a 8 vis à manipuler.
Avatar de l’utilisateur
Jafo74
Chauffeur sympa
Chauffeur sympa
Messages : 596
Inscription : 08 févr. 2017, 18:07
Numéro de département : 74
Pays : F
Localisation : Vallée de Chamonix
Has thanked : 124 times
Been thanked : 167 times

Re: CAT 326F 1/14e

Message par Jafo74 »

Pour la motorisation je suis parti sur un motoréducteur chinois hyper courant. Comme ça en cas de pépin je devrais pouvoir en retrouver un facilement.

Image

Niveau mécanique c'est assez basique, j'ai enlevé la bague bronze de l'arbre de sortie, avec le roulement que j'ai prévu ce serait hyperstatique:

Image

L'axe est trop long donc passage au tour pour le raccourcir un peu:

Image

Pour l'esthétique j'ai collée une vis en bout et ensuite dressé la face pour faire disparaître l'empreinte. Pour cette opération je suis passé en plaquette carbure car la matière de la vis est un peu dure pour de l'ARS:

Image

Point de vue usinage, ce n'est que le début! Toutes les pièces sont en AU4G, bonne robustesse et usinage facile.
Je commence par la pièce faisant la liaison entre le motoréducteur et le support de tambour. C'est une pièce simple, d'abord la forme extérieure:

Image

Puis alésage pour le passage de l’arbre moteur:

Image

Ensuite je m'attaque à la bague support de roulement et de joint d'étanchéité:

Image

Image

Image

Une fois la pièce tronçonnée il faut encore dresser la face du coté du tronçonnage:

Image

Le problème c'est que la bague est trop fine pour venir plaquer au fond des mors. Du coup je me suis servi de cales de fraisage pour décaler la pièce tout en conservant un parallélisme satisfaisant.
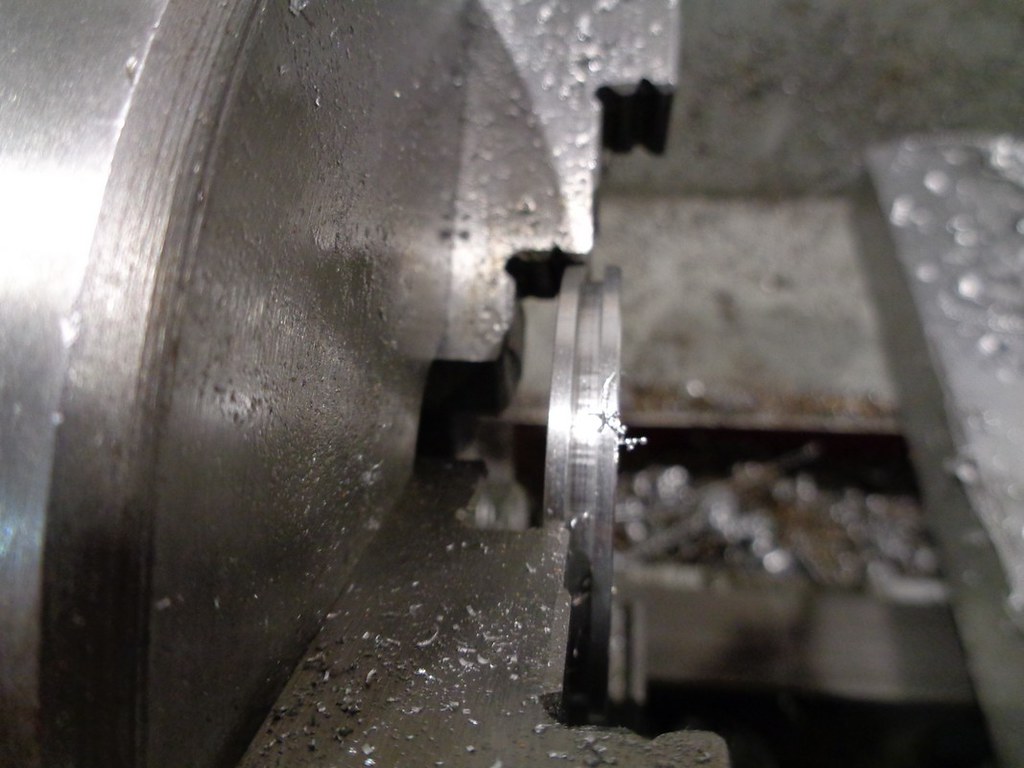
Image

Ensuite un gros morceau avec le plateau support de tambour. Encore beaucoup de copeaux:

Image

Image

Le deuxième coté se fait en changeant les mors:

Image

Et voila l'ensemble des pièces usinées brutes de tournage:

Image

Ensuite on passe sur la fraiseuse pour les trous de fixations du porte tambour:

Image

Taraudage en M2:

Image

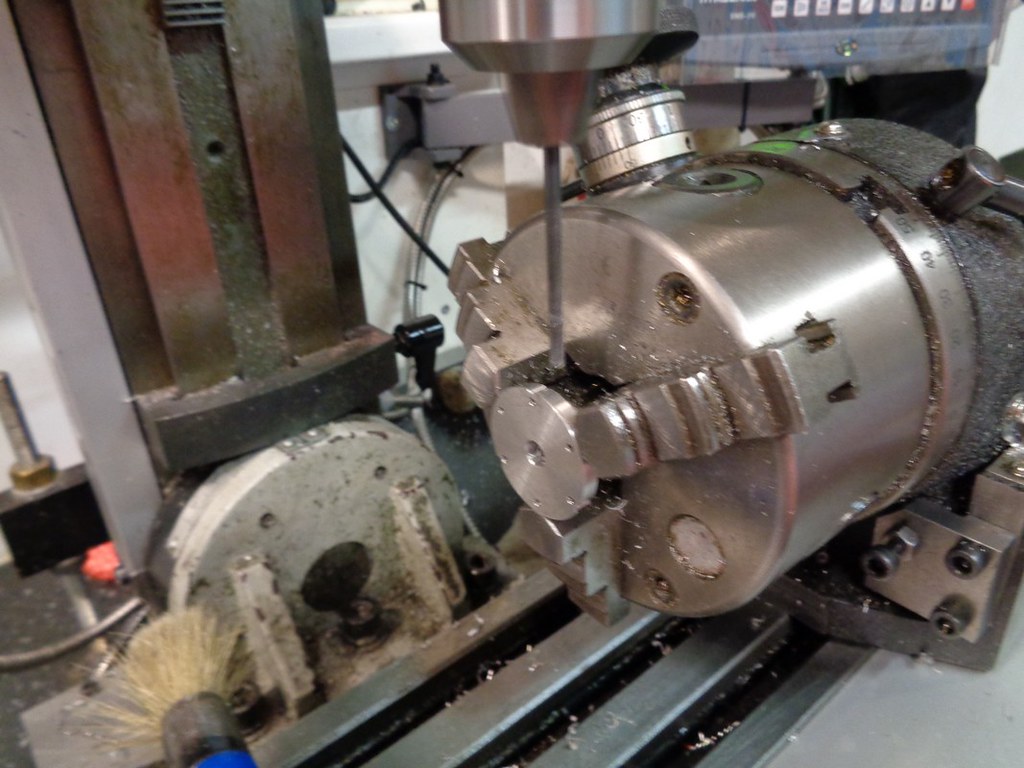
Puis il faut réaliser le taraudage pour la vis de pression, pour ce faire je prends ma référence à la pinnule avant de me décaler de la valeur souhaitée:

Image

Perçage et taraudage:

Image

Image

Ensuite au tour de la bague porte-joint:

Image

Image

Puis fraisage des passages de chasse-goupille au cas-où je serais obligé de démonter le roulement:

Image

Je fini par le porte-tambour avec des trous lamés:

Image

Image

Bien content d'avoir fini, la prochaine étape sera la peinture!
Répondre

Revenir à « Pelle »